Domain sekundenkleber24.de kaufen?
Wir ziehen mit dem Projekt
sekundenkleber24.de um.
Sind Sie am Kauf der Domain
sekundenkleber24.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain sekundenkleber24.de kaufen?
Wie beeinflusst die Schweißposition die Festigkeit von Schweißverbindungen?
Die Schweißposition beeinflusst die Festigkeit von Schweißverbindungen, da sie die Schmelz- und Erstarrungseigenschaften des Schweißguts beeinflusst. Eine falsche Schweißposition kann zu ungleichmäßiger Verteilung von Wärme und Spannungen führen, was die Festigkeit der Verbindung beeinträchtigen kann. Eine korrekte Schweißposition ist daher entscheidend für die Qualität und Festigkeit von Schweißverbindungen. **
Wie beeinflusst die Schweißposition die Festigkeit und Haltbarkeit von Schweißnähten? Welche Auswirkungen hat die Wahl der Schweißposition auf die Endqualität eines Bauteils?
Die Schweißposition beeinflusst die Festigkeit und Haltbarkeit von Schweißnähten, da sie die Wärmeverteilung und Schmelzbadkontrolle beeinflusst. Eine falsche Schweißposition kann zu unzureichender Durchdringung, Porosität oder Verzug führen, was die Endqualität des Bauteils beeinträchtigt. Die richtige Wahl der Schweißposition ist daher entscheidend für die Qualität und Langlebigkeit von Schweißverbindungen. **

Ähnliche Suchbegriffe für Schweißposition
Top-Angebote
Produkte zum Begriff Schweißposition:
-
VA 30 Black Cyanacrylat-Klebstoff | mittelviskoser Sekundenkleber, gummigefüllt | 12 gDurch die restelastische Aushärtung eignet sich WEICON Contact VA 30 Black besonders bei wechselnden klimatischen Bedingungen. Es ist selbst gegen länger anhaltende Feuchtigkeitseinflüsse unempfindlich. VA 30 Black eignet sich ideal für die Verklebung von diversen Gummimaterialien, wie Vollgummi oder Moosgummi, Kunststoffen sowie für Metall/Kunststoff-Verbindungen. WEICON Contact VA 30 Black kann in den verschiedensten Bereichen der Industrie zum Einsatz kommen. Aluminium sandgestrahlt: 7-18 MPa an Aluminium sandgestrahlt: ~7 Sek. an Hart-PVC unvorbehandelt: ~84 Sek. Breite: 15.0 Dichte|(+20 °C): 1,1 g/cm3 Durchgangswiderstand|DIN IEC93: >10^15 Ω·cm Durchschlagsfestigkeit: ~ 25 kV/mm Endhärte|(100 % der Festigkeit): 24 Std. Farbe nach der Aushärtung: schwarz IMPA-Code: 815253 ISSA-Code: 75.629.60/61/62/63 Mindestlagerfähigkeit|bei Raumtemperatur: 9 Mon. PC (Polycarbonat): 7-13 MPa relative Luftfeuchtigkeit: 40% - 70% Spaltüberbrückung bis max.: 0,2 mm Stahl 1.0338 sandgestrahlt: 22.0 Stahl sandgestrahlt|Substratstärke 1,5 mm: 11-22 MPa Viskosität: 250 - 300 Wärmeausdehnungskoeffizient: ~ 80 x 10^-6 m/(m·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: ~0,1 W/m·K Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.1 W/m·K13,33 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
VA 30 Black Cyanacrylat-Klebstoff | mittelviskoser Sekundenkleber, gummigefüllt | 0,5 kgDurch die restelastische Aushärtung eignet sich WEICON Contact VA 30 Black besonders bei wechselnden klimatischen Bedingungen. Es ist selbst gegen länger anhaltende Feuchtigkeitseinflüsse unempfindlich. VA 30 Black eignet sich ideal für die Verklebung von diversen Gummimaterialien, wie Vollgummi oder Moosgummi, Kunststoffen sowie für Metall/Kunststoff-Verbindungen. WEICON Contact VA 30 Black kann in den verschiedensten Bereichen der Industrie zum Einsatz kommen. Aluminium sandgestrahlt: 7-18 MPa an Aluminium sandgestrahlt: ~7 Sek. an Hart-PVC unvorbehandelt: ~84 Sek. Breite: 75.0 Dichte|(+20 °C): 1,1 g/cm3 Durchgangswiderstand|DIN IEC93: >10^15 Ω·cm Durchschlagsfestigkeit: ~ 25 kV/mm Endhärte|(100 % der Festigkeit): 24 Std. Farbe nach der Aushärtung: schwarz IMPA-Code: 815256 ISSA-Code: 75.629.60/61/62/63 Mindestlagerfähigkeit|bei Raumtemperatur: 9 Mon. PC (Polycarbonat): 7-13 MPa relative Luftfeuchtigkeit: 40% - 70% Spaltüberbrückung bis max.: 0,2 mm Stahl 1.0338 sandgestrahlt: 22.0 Stahl sandgestrahlt|Substratstärke 1,5 mm: 11-22 MPa Viskosität: 250 - 300 Wärmeausdehnungskoeffizient: ~ 80 x 10^-6 m/(m·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: ~0,1 W/m·K Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.1 W/m·K268,36 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
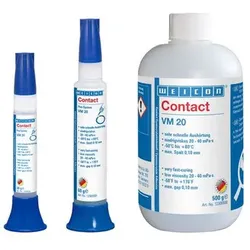
VM 20 Cyanacrylat-Klebstoff | niedrigviskoser Sekundenkleber für Metall | 30 gWEICON Contact VM 20 eignet sich für Metallverklebungen aller Art, vornehmlich in der Fließbandfertigung zur Verklebung passgenauer Teile. Contact VM 20 kann in der metallverarbeitenden Industrie, im Maschinenbau, im Gehäuse- und Apparatebau und in vielen weiteren Bereichen zum Einsatz kommen.12,32 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
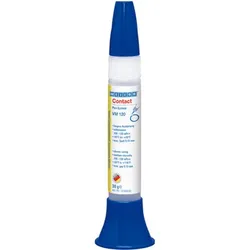
VM 120 Cyanacrylat-Klebstoff | mittelviskoser Sekundenkleber für Metall | 30 gWEICON Contact VM 120 eignet sich für Metallverklebungen aller Art. WEICON Contact VM 120 kann in der metallverarbeitenden Industrie, im Maschinenbau, im Gehäuse- und Apparatebau und in vielen weiteren Bereichen zum Einsatz kommen. Aluminium sandgestrahlt: 7-19 MPa an Aluminium sandgestrahlt: ~2 Sek. an Hart-PVC unvorbehandelt: ~160 Sek. Breite: 21.0 Dichte|(+20 °C): 1,1 g/cm3 Durchgangswiderstand|DIN IEC93: >10^15 Ω·cm Durchschlagsfestigkeit: ~ 25 kV/mm Endhärte|(100 % der Festigkeit): 24 Std. Farbe nach der Aushärtung: farblos IMPA-Code: 812957 Mindestlagerfähigkeit|bei Raumtemperatur: 9 Mon. PC (Polycarbonat): 5-12 MPa relative Luftfeuchtigkeit: 40% - 70% Spaltüberbrückung bis max.: 0,15 mm Stahl 1.0338 sandgestrahlt: 25.0 Stahl sandgestrahlt|Substratstärke 1,5 mm: 10-25 MPa Viskosität: 100 -130 mPa·s Wärmeausdehnungskoeffizient: ~ 80 x 10^-6 m/(m·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: ~0,1 W/m·K Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.1 W/m·K12,32 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter


-
Wie beeinflusst die Schweißposition die Stabilität und Festigkeit von Schweißverbindungen? Was sind die wichtigen Faktoren bei der Wahl der richtigen Schweißposition für verschiedene Materialien?
Die Schweißposition beeinflusst die Stabilität und Festigkeit von Schweißverbindungen, da sie die Schmelz- und Abkühlungsrichtung des Schweißguts bestimmt. Wichtige Faktoren bei der Wahl der richtigen Schweißposition sind die Art des Materials, die Dicke des Werkstücks und die Zugänglichkeit der Schweißnaht. Die richtige Schweißposition kann dazu beitragen, eine qualitativ hochwertige Schweißverbindung zu erzielen und die Festigkeit und Haltbarkeit des Bauteils zu gewährleisten. **
-
Wie beeinflusst die Schweißposition die Qualität und Festigkeit von Schweißverbindungen?
Die Schweißposition beeinflusst die Qualität und Festigkeit von Schweißverbindungen, da sie die Schweißgeschwindigkeit, Wärmeverteilung und Schmelzbadkontrolle beeinflusst. Eine falsche Schweißposition kann zu ungleichmäßigen Schweißnähten, Porosität und Rissen führen. Die richtige Schweißposition ist entscheidend für eine hochwertige und feste Schweißverbindung. **
-
Wie beeinflusst die Schweißposition die Festigkeit und Haltbarkeit von Schweißnähten?
Die Schweißposition beeinflusst die Festigkeit und Haltbarkeit von Schweißnähten, da sie die Schmelz- und Erstarrungseigenschaften des Schweißguts beeinflusst. Eine falsche Schweißposition kann zu ungleichmäßiger Verteilung der Wärme führen und somit zu Schwachstellen in der Schweißnaht führen. Die richtige Schweißposition ist entscheidend für die Qualität und Langlebigkeit der Schweißverbindung. **
-
Was ist die optimale Schweißposition für das Schweißen von dünnen Blechen?
Die optimale Schweißposition für das Schweißen von dünnen Blechen ist die Überkopfposition, da sie eine bessere Schmelzbadkontrolle ermöglicht und Verzug minimiert. Zudem bietet diese Position eine verbesserte Zugänglichkeit zum Schweißbereich. Es ist wichtig, die richtige Schutzgasabdeckung zu verwenden, um eine saubere Schweißnaht zu gewährleisten. **

Was sind die wichtigsten Faktoren bei der Auswahl der optimalen Schweißposition?
Die wichtigsten Faktoren bei der Auswahl der optimalen Schweißposition sind die Art des Werkstücks, die Zugänglichkeit der Schweißnaht und die Position des Schweißers. Die Schweißposition sollte so gewählt werden, dass eine gute Sicht auf die Schweißnaht gewährleistet ist und der Schweißer bequem arbeiten kann. Zudem sollte die Schweißposition sicher sein, um Unfälle zu vermeiden. **
Welche Schweißposition ist für das Schweißen von dünnen Blechen am besten geeignet?
Die beste Schweißposition für das Schweißen von dünnen Blechen ist die Überkopfposition. Sie ermöglicht eine bessere Schweißnahtqualität und minimiert Verzug. Zudem ist sie ergonomisch günstig für den Schweißer. **
Top-Angebote
Produkte zum Begriff Schweißposition:
-
VA 30 Black Cyanacrylat-Klebstoff | mittelviskoser Sekundenkleber, gummigefüllt | 30 gDurch die restelastische Aushärtung eignet sich WEICON Contact VA 30 Black besonders bei wechselnden klimatischen Bedingungen. Es ist selbst gegen länger anhaltende Feuchtigkeitseinflüsse unempfindlich. VA 30 Black eignet sich ideal für die Verklebung von diversen Gummimaterialien, wie Vollgummi oder Moosgummi, Kunststoffen sowie für Metall/Kunststoff-Verbindungen. WEICON Contact VA 30 Black kann in den verschiedensten Bereichen der Industrie zum Einsatz kommen. Aluminium sandgestrahlt: 7-18 MPa an Aluminium sandgestrahlt: ~7 Sek. an Hart-PVC unvorbehandelt: ~84 Sek. Breite: 21.0 Dichte|(+20 °C): 1,1 g/cm3 Durchgangswiderstand|DIN IEC93: >10^15 Ω·cm Durchschlagsfestigkeit: ~ 25 kV/mm Endhärte|(100 % der Festigkeit): 24 Std. Farbe nach der Aushärtung: schwarz IMPA-Code: 815254 ISSA-Code: 75.629.60/61/62/63 Mindestlagerfähigkeit|bei Raumtemperatur: 9 Mon. PC (Polycarbonat): 7-13 MPa relative Luftfeuchtigkeit: 40% - 70% Spaltüberbrückung bis max.: 0,2 mm Stahl 1.0338 sandgestrahlt: 22.0 Stahl sandgestrahlt|Substratstärke 1,5 mm: 11-22 MPa Viskosität: 250 - 300 Wärmeausdehnungskoeffizient: ~ 80 x 10^-6 m/(m·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: ~0,1 W/m·K Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.1 W/m·K21,77 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
VA 30 Black Cyanacrylat-Klebstoff | mittelviskoser Sekundenkleber, gummigefüllt | 12 gDurch die restelastische Aushärtung eignet sich WEICON Contact VA 30 Black besonders bei wechselnden klimatischen Bedingungen. Es ist selbst gegen länger anhaltende Feuchtigkeitseinflüsse unempfindlich. VA 30 Black eignet sich ideal für die Verklebung von diversen Gummimaterialien, wie Vollgummi oder Moosgummi, Kunststoffen sowie für Metall/Kunststoff-Verbindungen. WEICON Contact VA 30 Black kann in den verschiedensten Bereichen der Industrie zum Einsatz kommen. Aluminium sandgestrahlt: 7-18 MPa an Aluminium sandgestrahlt: ~7 Sek. an Hart-PVC unvorbehandelt: ~84 Sek. Breite: 15.0 Dichte|(+20 °C): 1,1 g/cm3 Durchgangswiderstand|DIN IEC93: >10^15 Ω·cm Durchschlagsfestigkeit: ~ 25 kV/mm Endhärte|(100 % der Festigkeit): 24 Std. Farbe nach der Aushärtung: schwarz IMPA-Code: 815253 ISSA-Code: 75.629.60/61/62/63 Mindestlagerfähigkeit|bei Raumtemperatur: 9 Mon. PC (Polycarbonat): 7-13 MPa relative Luftfeuchtigkeit: 40% - 70% Spaltüberbrückung bis max.: 0,2 mm Stahl 1.0338 sandgestrahlt: 22.0 Stahl sandgestrahlt|Substratstärke 1,5 mm: 11-22 MPa Viskosität: 250 - 300 Wärmeausdehnungskoeffizient: ~ 80 x 10^-6 m/(m·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: ~0,1 W/m·K Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.1 W/m·K13,33 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
VA 30 Black Cyanacrylat-Klebstoff | mittelviskoser Sekundenkleber, gummigefüllt | 0,5 kgDurch die restelastische Aushärtung eignet sich WEICON Contact VA 30 Black besonders bei wechselnden klimatischen Bedingungen. Es ist selbst gegen länger anhaltende Feuchtigkeitseinflüsse unempfindlich. VA 30 Black eignet sich ideal für die Verklebung von diversen Gummimaterialien, wie Vollgummi oder Moosgummi, Kunststoffen sowie für Metall/Kunststoff-Verbindungen. WEICON Contact VA 30 Black kann in den verschiedensten Bereichen der Industrie zum Einsatz kommen. Aluminium sandgestrahlt: 7-18 MPa an Aluminium sandgestrahlt: ~7 Sek. an Hart-PVC unvorbehandelt: ~84 Sek. Breite: 75.0 Dichte|(+20 °C): 1,1 g/cm3 Durchgangswiderstand|DIN IEC93: >10^15 Ω·cm Durchschlagsfestigkeit: ~ 25 kV/mm Endhärte|(100 % der Festigkeit): 24 Std. Farbe nach der Aushärtung: schwarz IMPA-Code: 815256 ISSA-Code: 75.629.60/61/62/63 Mindestlagerfähigkeit|bei Raumtemperatur: 9 Mon. PC (Polycarbonat): 7-13 MPa relative Luftfeuchtigkeit: 40% - 70% Spaltüberbrückung bis max.: 0,2 mm Stahl 1.0338 sandgestrahlt: 22.0 Stahl sandgestrahlt|Substratstärke 1,5 mm: 11-22 MPa Viskosität: 250 - 300 Wärmeausdehnungskoeffizient: ~ 80 x 10^-6 m/(m·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: ~0,1 W/m·K Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.1 W/m·K268,36 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie beeinflusst die Schweißposition die Festigkeit von Schweißverbindungen?
Die Schweißposition beeinflusst die Festigkeit von Schweißverbindungen, da sie die Schmelz- und Erstarrungseigenschaften des Schweißguts beeinflusst. Eine falsche Schweißposition kann zu ungleichmäßiger Verteilung von Wärme und Spannungen führen, was die Festigkeit der Verbindung beeinträchtigen kann. Eine korrekte Schweißposition ist daher entscheidend für die Qualität und Festigkeit von Schweißverbindungen. **
-
Wie beeinflusst die Schweißposition die Festigkeit und Haltbarkeit von Schweißnähten? Welche Auswirkungen hat die Wahl der Schweißposition auf die Endqualität eines Bauteils?
Die Schweißposition beeinflusst die Festigkeit und Haltbarkeit von Schweißnähten, da sie die Wärmeverteilung und Schmelzbadkontrolle beeinflusst. Eine falsche Schweißposition kann zu unzureichender Durchdringung, Porosität oder Verzug führen, was die Endqualität des Bauteils beeinträchtigt. Die richtige Wahl der Schweißposition ist daher entscheidend für die Qualität und Langlebigkeit von Schweißverbindungen. **
-
Wie beeinflusst die Schweißposition die Stabilität und Festigkeit von Schweißverbindungen? Was sind die wichtigen Faktoren bei der Wahl der richtigen Schweißposition für verschiedene Materialien?
Die Schweißposition beeinflusst die Stabilität und Festigkeit von Schweißverbindungen, da sie die Schmelz- und Abkühlungsrichtung des Schweißguts bestimmt. Wichtige Faktoren bei der Wahl der richtigen Schweißposition sind die Art des Materials, die Dicke des Werkstücks und die Zugänglichkeit der Schweißnaht. Die richtige Schweißposition kann dazu beitragen, eine qualitativ hochwertige Schweißverbindung zu erzielen und die Festigkeit und Haltbarkeit des Bauteils zu gewährleisten. **
-
Wie beeinflusst die Schweißposition die Qualität und Festigkeit von Schweißverbindungen?
Die Schweißposition beeinflusst die Qualität und Festigkeit von Schweißverbindungen, da sie die Schweißgeschwindigkeit, Wärmeverteilung und Schmelzbadkontrolle beeinflusst. Eine falsche Schweißposition kann zu ungleichmäßigen Schweißnähten, Porosität und Rissen führen. Die richtige Schweißposition ist entscheidend für eine hochwertige und feste Schweißverbindung. **
Ähnliche Suchbegriffe für Schweißposition
-
VM 20 Cyanacrylat-Klebstoff | niedrigviskoser Sekundenkleber für Metall | 30 gWEICON Contact VM 20 eignet sich für Metallverklebungen aller Art, vornehmlich in der Fließbandfertigung zur Verklebung passgenauer Teile. Contact VM 20 kann in der metallverarbeitenden Industrie, im Maschinenbau, im Gehäuse- und Apparatebau und in vielen weiteren Bereichen zum Einsatz kommen.12,32 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
VM 120 Cyanacrylat-Klebstoff | mittelviskoser Sekundenkleber für Metall | 30 gWEICON Contact VM 120 eignet sich für Metallverklebungen aller Art. WEICON Contact VM 120 kann in der metallverarbeitenden Industrie, im Maschinenbau, im Gehäuse- und Apparatebau und in vielen weiteren Bereichen zum Einsatz kommen. Aluminium sandgestrahlt: 7-19 MPa an Aluminium sandgestrahlt: ~2 Sek. an Hart-PVC unvorbehandelt: ~160 Sek. Breite: 21.0 Dichte|(+20 °C): 1,1 g/cm3 Durchgangswiderstand|DIN IEC93: >10^15 Ω·cm Durchschlagsfestigkeit: ~ 25 kV/mm Endhärte|(100 % der Festigkeit): 24 Std. Farbe nach der Aushärtung: farblos IMPA-Code: 812957 Mindestlagerfähigkeit|bei Raumtemperatur: 9 Mon. PC (Polycarbonat): 5-12 MPa relative Luftfeuchtigkeit: 40% - 70% Spaltüberbrückung bis max.: 0,15 mm Stahl 1.0338 sandgestrahlt: 25.0 Stahl sandgestrahlt|Substratstärke 1,5 mm: 10-25 MPa Viskosität: 100 -130 mPa·s Wärmeausdehnungskoeffizient: ~ 80 x 10^-6 m/(m·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: ~0,1 W/m·K Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.1 W/m·K12,32 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
VM 2000 Cyanacrylat-Klebstoff | hochviskoser Sekundenkleber für Metall | 30 gWEICON Contact VM 2000 eignet sich für Metallverklebungen aller Art und kann auch an saugenden und porösen Werkstoffen verarbeitet werden. Contact VM 2000 kann in der metallverarbeitenden Industrie, im Maschinenbau, im Gehäuse- und Apparatebau und in vielen weiteren Bereichen zum Einsatz kommen. Aluminium sandgestrahlt: 7-19 MPa an Aluminium sandgestrahlt: ~6 Sek. an Hart-PVC unvorbehandelt: ~46 Sek. Breite: 21.0 Dichte|(+20 °C): 1,1 g/cm3 Durchgangswiderstand|DIN IEC93: >10^15 Ω·cm Durchschlagsfestigkeit: ~ 25 kV/mm Endhärte|(100 % der Festigkeit): 24 Std. Farbe nach der Aushärtung: farblos IMPA-Code: 812903 ISSA-Code: 75.509.07 Mindestlagerfähigkeit|bei Raumtemperatur: 9 Mon. PC (Polycarbonat): 5-12 MPa relative Luftfeuchtigkeit: 40% - 70% Spaltüberbrückung bis max.: 0,2 mm Stahl 1.0338 sandgestrahlt: 25.0 Stahl sandgestrahlt|Substratstärke 1,5 mm: 11-25 MPa Viskosität: 1700 - 2.000 Wärmeausdehnungskoeffizient: ~ 80 x 10^-6 m/(m·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: ~0,1 W/m·K Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.1 W/m·K12,32 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Wie beeinflusst die Schweißposition die Festigkeit und Haltbarkeit von Schweißnähten?
Die Schweißposition beeinflusst die Festigkeit und Haltbarkeit von Schweißnähten, da sie die Schmelz- und Erstarrungseigenschaften des Schweißguts beeinflusst. Eine falsche Schweißposition kann zu ungleichmäßiger Verteilung der Wärme führen und somit zu Schwachstellen in der Schweißnaht führen. Die richtige Schweißposition ist entscheidend für die Qualität und Langlebigkeit der Schweißverbindung. **
-
Was ist die optimale Schweißposition für das Schweißen von dünnen Blechen?
Die optimale Schweißposition für das Schweißen von dünnen Blechen ist die Überkopfposition, da sie eine bessere Schmelzbadkontrolle ermöglicht und Verzug minimiert. Zudem bietet diese Position eine verbesserte Zugänglichkeit zum Schweißbereich. Es ist wichtig, die richtige Schutzgasabdeckung zu verwenden, um eine saubere Schweißnaht zu gewährleisten. **
-
Was sind die wichtigsten Faktoren bei der Auswahl der optimalen Schweißposition?
Die wichtigsten Faktoren bei der Auswahl der optimalen Schweißposition sind die Art des Werkstücks, die Zugänglichkeit der Schweißnaht und die Position des Schweißers. Die Schweißposition sollte so gewählt werden, dass eine gute Sicht auf die Schweißnaht gewährleistet ist und der Schweißer bequem arbeiten kann. Zudem sollte die Schweißposition sicher sein, um Unfälle zu vermeiden. **
-
Welche Schweißposition ist für das Schweißen von dünnen Blechen am besten geeignet?
Die beste Schweißposition für das Schweißen von dünnen Blechen ist die Überkopfposition. Sie ermöglicht eine bessere Schweißnahtqualität und minimiert Verzug. Zudem ist sie ergonomisch günstig für den Schweißer. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.